L'usinage CNC en bref
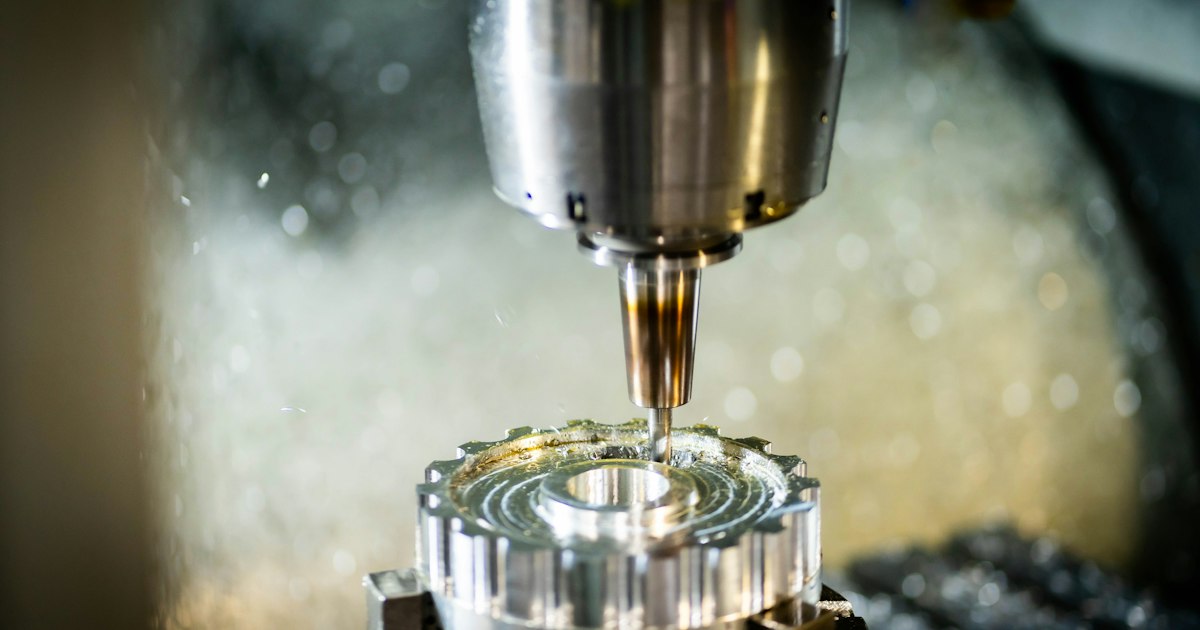
L'usinage CNC taille des pièces dans la barre, la plaque ou le brut de fonderie sur fraiseuses et tours à commande numérique. Choisissez-le pour des pièces métalliques ou plastiques exigeant des tolérances d'environ ±0,1 mm à ±0,013 mm, du prototype à la série. À spécifier : modèle STEP, dessin avec GD&T, matériau et état, fini de surface, opérations secondaires, quantités et documents d'inspection.
Syzygy Industrial Hub (SyzygyHub) met en relation les acheteurs manufacturiers et les fournisseurs validés en usinage CNC au Canada. L'acheteur dépose ses plans et sa demande de soumission. Y Brain, l'intelligence artificielle de la plateforme, achemine la demande aux fournisseurs dont les procédés, les certifications et la localisation correspondent.
Repères techniques de l'usinage CNC
Valeurs typiques du procédé. La capacité réelle varie selon l'atelier et doit être confirmée auprès du fournisseur.
- Sans rectification, le fraisage CNC tient typiquement ±0,025 mm (±0,001 po) sur les cotes critiques, et le tournage ou l'alésage environ ±0,013 mm (±0,0005 po), sous réserve de confirmation par le fournisseur.
- La classe m de la norme ISO 2768-1 autorise ±0,2 mm sur une cote non tolérancée de plus de 6 mm jusqu'à 30 mm, et la classe f autorise ±0,1 mm.
- Le fini brut d'usinage habituel est de Ra 3,2 µm (125 µpo), et un Ra de 0,4 µm (16 µpo) ou moins exige généralement la rectification, le pierrage ou le polissage.
- Les tours de type suisse usinent des barres typiquement d'au plus 32 mm (1 1/4 po) de diamètre, soutenues par un canon de guidage près de l'outil, ce qui convient aux pièces longues et fines.
- L'aluminium se dilate d'environ 23,6 µm par mètre et par °C, à peu près le double de l'acier, de sorte qu'une pièce d'aluminium de 300 mm varie d'environ 0,007 mm par °C.
Source : Usinage CNC au Canada : procédés, tolérances et quoi spécifier, guide de la bibliothèque SyzygyHub, avec les normes citées.
Comment obtenir une soumission en usinage CNC
Lancez votre demande de soumission
Déposez vos plans et vos fichiers, puis indiquez le matériau, les quantités, les tolérances et la date requise.
Recevez des soumissions ciblées
Y Brain achemine votre demande aux fournisseurs validés en usinage CNC dont les procédés, les certifications et la localisation correspondent.
Choisissez votre fournisseur
Comparez les soumissions reçues sur la même portée et démarrez avec le fournisseur qui vous convient.
Quoi inclure dans votre demande de soumission
Une demande complète permet aux fournisseurs de chiffrer la même portée, sans hypothèses.
Modèle 3D au format STEP (ISO 10303), à la même révision que le dessin.
Dessin 2D en PDF avec tolérances, GD&T (ASME Y14.5, avec son édition), références et note de tolérances générales, en précisant quel document prévaut.
Matériau : alliage, état et norme, par exemple plaque 6061-T6 selon ASTM B209.
Quantités : prototypes, tailles de lots et volume annuel estimé.
Cotes critiques, signalées sur le dessin.
Fini de surface (Ra) et état des arêtes.
Spécifications de traitement thermique et de revêtement, avec les surfaces à masquer.
Documents d'inspection : rapport d'inspection du premier article, rapport de MMT, certificats de matière, certificat de conformité.
Certifications exigées et statut de marchandise contrôlée.
Date de livraison, destination et emballage.
Questions fréquentes sur l'usinage CNC
Comment obtenir des soumissions en usinage CNC avec SyzygyHub ?
Vous déposez vos plans et votre demande de soumission une seule fois. Y Brain, l'intelligence artificielle de la plateforme, achemine la demande aux fournisseurs validés en usinage CNC dont les procédés, les certifications et la localisation correspondent. L'accès aux plans est encadré par un accord de confidentialité. Vous comparez ensuite les soumissions reçues et choisissez votre fournisseur.
Quelle tolérance peut-on obtenir en usinage CNC ?
Sans rectification, le fraisage CNC tient typiquement ±0,025 mm (±0,001 po) sur les cotes critiques, et le tournage ou l'alésage environ ±0,013 mm (±0,0005 po), sur des pièces rigides en matériaux stables. Un trou alésé atteint typiquement le degré IT7 de l'ISO 286, par exemple Ø20 H7 (+0,021/0 mm). En deçà d'environ ±0,005 mm, il faut généralement rectifier, pierrer ou roder. La capacité varie selon l'atelier et doit être confirmée auprès du fournisseur.
Quelle est la différence entre l'usinage CNC 3 axes et 5 axes ?
Une machine 3 axes déplace l'outil en X, Y et Z et atteint une face de la pièce par mise en course. Une machine 5 axes ajoute deux axes rotatifs. En mode positionné (3+2), les axes rotatifs se bloquent à un angle pour usiner plusieurs faces en un seul serrage. En mode simultané, les cinq axes bougent pendant la coupe, comme l'exigent les rouets, les aubes et les surfaces complexes. Moins de mises en course signifie moins d'erreur de position.
Quels fichiers envoyer pour obtenir une soumission d'usinage CNC ?
Envoyez un modèle 3D au format STEP et un dessin 2D en PDF, à la même révision. Le modèle fournit la géométrie pour la programmation. Le dessin porte ce que le modèle ne dit pas, soit les tolérances, le GD&T, les références, les filetages, le fini de surface, le matériau et la finition. Ajoutez les quantités, les documents d'inspection exigés et la date de livraison. Précisez quel document prévaut en cas de divergence.
Quel est le fini de surface standard d'une pièce usinée CNC ?
Le fini brut d'usinage habituel est de Ra 3,2 µm (125 µpo). Un Ra de 1,6 µm (63 µpo) demande une passe de finition et un Ra de 0,8 µm (32 µpo) une passe lente avec des outils bien affûtés, ce qui allonge l'usinage. Un Ra de 0,4 µm (16 µpo) ou moins exige généralement la rectification, le pierrage ou le polissage. Réservez les finis fins aux surfaces fonctionnelles, comme les portées de joints et de roulements.
Autres procédés
Lire le guide complet · Fonctionnement de la plateforme · English version
Page révisée le 7 octobre 2026.